
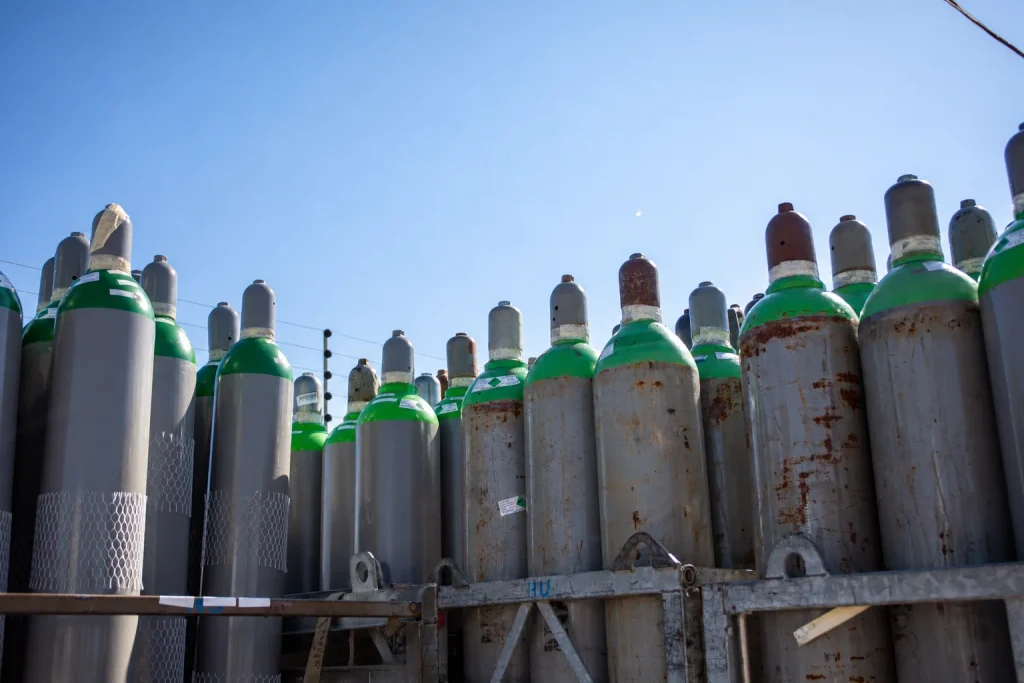
Mi a különbség az argon és a kevert gáz között?
A tiszta argon inert nemesgáz: a szokásos hegesztési alkalmazásokban kémiailag közömbös védelmet biztosít. A kevert gáz több gáz meghatározott arányú elegye, ezért a megnevezés önmagában még nem jelöli az összetételt. A cikkben bemutatott, acél MAG-hegesztéséhez használt Mix18 82% argonból és 18% szén-dioxidból áll. Más célra más összetételű kevert gáz lehet megfelelő. A CO₂ aktív összetevő, amely a hegesztési folyamatot és a varrat kialakulását is befolyásolja.
A védőgáz távol tartja a környezeti levegőt az ívtől és a hegesztési ömledéktől. Összetétele az ív viselkedésére, az anyagátmenetre, a beolvadásra és a fröcskölésre is hatással van. Emiatt nem elegendő azt nézni, hogy mindkét palackban van argon.
Az alapokról a Mi az argon és mire használják? című cikkünkben olvashat részletesebben.
Mikor válasszunk tiszta argont?
A tiszta argon két gyakori felhasználása a TIG/AWI-hegesztés és az alumínium MIG-hegesztése. Mindkét esetben fontos a megfelelő tisztaságú gáz és az adott munkához illő technológia.
TIG/AWI-hegesztéshez
TIG-hegesztésnél az ív egy nem leolvadó volfrámelektróda és a munkadarab között ég. A védőgáz az elektródát és az ömledéket is óvja a levegő hatásától. A tiszta argon stabil ívet és jól szabályozható munkavégzést tesz lehetővé.
Megfelelő berendezéssel és beállításokkal acél, rozsdamentes acél és alumínium TIG-hegesztésénél is gyakori választás. Speciális munkákhoz más összetételű, például argon–hélium védőgáz is indokolt lehet. Az itt bemutatott CO₂-tartalmú kevert gáz nem alkalmas TIG-hegesztéshez.
Alumínium MIG-hegesztéséhez
Alumínium fogyóelektródás hegesztésénél jellemzően inert gázt alkalmaznak: gyakran tiszta argont, egyes feladatoknál argon–hélium keveréket. A szén-dioxidot tartalmazó kevert gáz erre nem megfelelő.
A MIG/MAG feliratú gép önmagában nem dönti el a gázválasztást. Az alapanyaghoz illő huzalra, huzaltovábbításra és gépbeállításokra is szükség van.
Mikor válasszunk kevert gázt hegesztéshez?
Az argon–CO₂ kevert gáz, például a Mix18, az ötvözetlen és gyengén ötvözött acélok MAG-hegesztésének gyakori védőgáza. Tipikus felhasználási területe a lakatosmunka, acélkeretek és tartószerkezetek gyártása, illetve különböző műhelyjavítások.
A keverék aktív összetevője segíti az adott technológiához szükséges ív- és varratjellemzők kialakítását. Sok hagyományos acélhegesztési feladathoz bevált megoldás, de nem minden gépprogramhoz vagy hegesztési feladathoz ez az optimális összetétel. Impulzusos eljárásnál például kisebb CO₂-tartalmú keveréket is előírhatnak.
A huzal gyártói ajánlását és az alkalmazott hegesztési utasítást mindig figyelembe kell venni. A tiszta argon nem tekinthető az előírt argon–CO₂ kevert gáz általános helyettesítőjének acél fogyóelektródás hegesztésénél.
MIG vagy MAG: miért számít az elnevezés?
A két eljárásnál egyaránt folyamatosan adagolt huzal olvad le. A különbség a védőgáz: MIG esetén inert, MAG esetén aktív gázt vagy aktív összetevőt tartalmazó keveréket használnak. A köznyelvben gyakran minden huzalos gépet „MIG”-nek neveznek, ezért rendeléskor érdemes az alapanyagot és a gázigényt is pontosítani.
Gyors összehasonlítás: melyik munkához melyik gáz?
| Alapanyag | Eljárás | Jellemző védőgáz | Fontos tudnivaló |
|---|---|---|---|
| Acél és rozsdamentes acél | TIG/AWI | Gyakran tiszta argon | CO₂-tartalmú kevert gáz nem használható. |
| Alumínium | TIG/AWI | Gyakran tiszta argon | Az anyaghoz illő gép és beállítás szükséges. |
| Alumínium | MIG | Tiszta argon vagy megfelelő Ar–He keverék | CO₂-tartalmú kevert gáz nem megfelelő. |
| Ötvözetlen, gyengén ötvözött acél | MAG | Argon–CO₂ kevert gáz, például Mix18 | A huzal és a technológia határozza meg. |
| Rozsdamentes acél | Fogyóelektródás hegesztés | Erre a célra választott, jellemzően alacsony aktívgáz-tartalmú keverék | A 18% CO₂-tartalmú kevert gáz nem általános választás. |
Rozsdamentes acél: itt különösen fontos az eljárás
Rozsdamentes acél TIG-hegesztésénél a tiszta argon gyakori megoldás. Fogyóelektródás hegesztésénél viszont jellemzően más, kifejezetten ehhez az anyaghoz választott védőgázkeverék szükséges.
A túl nagy aktívgáz-tartalom kedvezőtlenül befolyásolhatja a varrat felületét és tulajdonságait. Ezért a szénacélhoz használt, 18% CO₂-tartalmú kevert gázt nem célszerű automatikusan választani csak azért, mert szénacélhoz már bevált. Rozsdamentes anyagnál az anyagminőség és a huzal pontos megadása is fontos.
Mi történhet, ha rossz védőgázt választunk?
A nem megfelelő összetétel ronthatja az ív stabilitását, a beolvadást és a varrat alakját, növelheti az oxidációt vagy a fröcskölést. TIG-hegesztésnél a CO₂-tartalmú keverék a volfrámelektródát is károsíthatja.
Ezeket a problémákat nem feltétlenül lehet az áramerősség vagy a huzalelőtolás módosításával megoldani. A gépbeállítás, a huzal és a védőgáz együtt alkot megfelelő technológiát.
Ugyanakkor a hibás varrat nem mindig gázválasztási probléma: szennyezett alapanyag, huzat, szivárgás vagy nem megfelelő gázáramlás is okozhat hibát. A gázfogyasztás indokolatlan növelése helyett a teljes folyamatot érdemes ellenőrizni.
Hegesztők által választott leggyakoribb palackok
Hegesztő partnereink körében a 10,7 m³-es argonpalack és a 11,8 m³-es kevert gáz palack gyakori választás rendszeres műhelymunkához. A nagy töltet ritkább palackcserét tesz lehetővé; a gáztípust azonban a munkához kell kiválasztani.
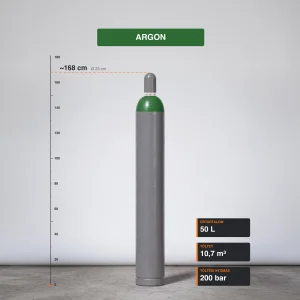
Argon palack – 10,7 m³
Tiszta argon TIG/AWI-hegesztéshez és alumínium MIG-hegesztéséhez. Nagy töltetű kiszerelés rendszeres munkákhoz, amikor fontos a hosszabb rendelkezésre állás és a ritkább palackcsere.
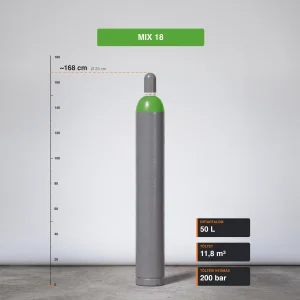
Kevert gáz palack – 11,8 m³ (Mix18)
82% argont és 18% szén-dioxidot tartalmazó védőgáz ötvözetlen és gyengén ötvözött acélok MAG-hegesztéséhez. Nagy töltetű kiszerelés rendszeres lakatos- és acélszerkezeti munkákhoz.
Más kiszerelést keres? Tekintse meg az argon palackok és a kevert gáz palackok választékát. A termékoldalakon az aktuális töltetárakról és a beszerzési lehetőségekről is tájékozódhat.
A köbméterben megadott érték a gáztöltet mennyiségét jelzi, nem a palack belső térfogatát. Az üzemidő a beállított gázáramlástól, a tényleges hegesztési időtől és az elő-, illetve utóöblítéstől is függ.
Segítünk kiválasztani a megfelelő gázt és palackot
Írja meg, milyen anyagot, milyen eljárással és milyen gyakran hegeszt. A Gáztranszporter munkatársai segítenek az elérhető gáztípusok és kiszerelések kiválasztásában, valamint tájékoztatást adnak a palackcseréről és a házhozszállításról.
Gyakori kérdések az argon és a kevert gáz használatáról
Használható kevert gáz TIG/AWI-hegesztéshez?
Az itt bemutatott argon–CO₂ kevert gáz nem használható: CO₂-tartalma károsítaná az elektródát és rontaná a hegesztést. TIG-hez gyakori választás a tiszta argon, de megfelelő argon–hélium keverék is alkalmazható. Tehát a kevert gáz pontos összetétele a döntő.
Lehet tiszta argonnal acélt hegeszteni?
TIG-eljárással igen, gyakran ezt használják. Acél fogyóelektródás MAG-hegesztésénél viszont a tiszta argon általában nem megfelelő a technológiához előírt aktív keverék helyett.
Milyen kevert gáz használható alumíniumhoz?
Alumínium MIG- és TIG-hegesztéséhez az argon–CO₂ kevert gáz nem megfelelő. Tiszta argon vagy a technológiához választott inert, például argon–hélium keverék alkalmazható.
Meddig elég egy nagy argonpalack vagy kevert gáz palack?
Nincs minden munkára érvényes üzemidő. A töltet mennyisége mellett a gázáramlás, az ívidő és az öblítések is számítanak. A két különböző gázt ezért nem pusztán a köbméteradat alapján érdemes összehasonlítani.
Elég a gép MIG/MAG felirata a gáz kiválasztásához?
Nem. Az alapanyagot, a huzalt, a kiválasztott eljárást és a gyártói előírásokat együtt kell figyelembe venni. Több eljárásra alkalmas gépnél is változhat a szükséges védőgáz.
Kapcsolódó cikkek
Meddig elég egy argonpalack? Gázfogyasztás, nyomás és kiszerelések
Mennyi ideig használható egy argonpalack? Megmutatjuk, hogyan becsülhető az üzemidő a gáztöltet és a liter/perc fogyasztás alapján, mit mutat a nyomásmérő, és hogyan befolyásolja a munkaritmus a palackcsere gyakoriságát.
Mi az argon és mire használják?
Mi az argon, és miért használják védőgázként? Bemutatjuk legfontosabb tulajdonságait, ipari felhasználását, szerepét a TIG- és MIG/MAG-hegesztésben, valamint a palackos tárolás és a palackválasztás alapjait.