
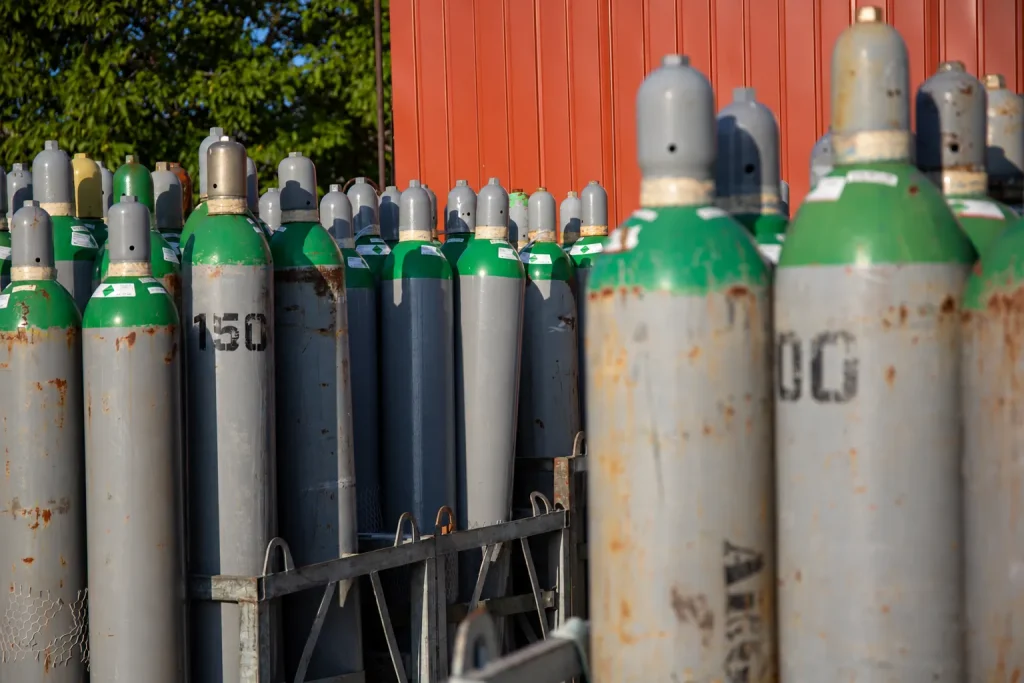
Mit jelent a m³, a liter és a bar az argonpalacknál?
A három adat különböző dolgot ír le, ezért nem érdemes összekeverni őket:
- A palack belső térfogata literben: a tartály fizikai űrtartalma, más néven víztérfogata.
- A gáztöltet m³-ben: a benne lévő argon névleges, a szállító referenciaállapotára megadott gázmennyisége. Az üzemidő becsléséhez ezt használjuk.
- A töltési nyomás barban: azt mutatja meg, milyen nyomásra töltik az adott palackot az előírt referencia-hőmérsékleten.
1 m³ = 1000 liter, így a 2,1 m³-es töltet a megadott referenciaállapotban 2100 liter gáznak felel meg. Ez nem a palack belső térfogata: az argon sűrített állapotban fér el benne.
Négy kiszerelés, eltérő gáztartalék
A Gáztranszporter alábbi argonkiszereléseinél a 2,1; 4,3 és 10,7 m³-es változat töltési nyomása 200 bar, a 6,4 m³-esé 150 bar. A kisebb nyomás önmagában nem jelent kevesebb gázt: a palack belső térfogata is számít.
| Gáztöltet | Névleges töltési nyomás | Felhasználási szempont |
|---|---|---|
| 2,1 m³ | 200 bar | Alkalmi munkák, kisebb fogyasztás. |
| 4,3 m³ | 200 bar | Rendszeresebb munka kisebb műhelyben. |
| 6,4 m³ | 150 bar | Nagyobb gáztartalék műhelymunkákhoz. |
| 10,7 m³ | 200 bar | Gyakori használat, ritkább palackcsere. |
A 6,4 m³-es, 150 baros palack több argont tartalmaz, mint a 4,3 m³-es, 200 baros változat. A rendelkezésre álló üzemidőt ezért a gáztöltetből, nem önmagában a nyomásértékből számoljuk. A palack címkéje és műszaki jelölései minden esetben irányadók.
Mennyi argon fogy hegesztés közben?
A fogyasztást rendszerint liter/percben adjuk meg. A 10 l/perc például azt jelenti, hogy egy perc gázáramlás alatt megközelítőleg 10 liter argon jut a rendszerből a felhasználási helyre.
A szükséges áramlás függ a hegesztési eljárástól, a pisztoly és a gázfúvóka kialakításától, az áramerősségtől és a munkakörnyezettől. Mindig a berendezéshez és a hegesztési technológiához tartozó előírás legyen az alap. A TIG- és az alumínium MIG-hegesztés gázigénye nem feltétlenül azonos.
A több gáz nem automatikusan jelent jobb védelmet. A túl nagy áramlás turbulenciát okozhat, és levegőt keverhet a védőgázba; a túl kicsi áramlás pedig elégtelen védelmet adhat. A beállítást a megfelelő műszeren, a gyártó előírása szerint, áramló gáznál kell ellenőrizni.
Hogyan számítható ki az argonpalack üzemideje?
A névleges töltetből egyszerű közelítés készíthető:
Elméleti gázáramlási idő (perc) = gáztöltet (m³) × 1000 ÷ gázáramlás (l/perc)
Például egy 4,3 m³-es töltetnél, 10 l/perc fogyasztással:
4,3 × 1000 ÷ 10 = 430 perc = 7 óra 10 perc.
A képlet a névleges teljes töltettel, állandó áramlással és összevethető térfogat-referenciafeltételekkel számol. A ténylegesen kivehető gázmennyiség, a műszer pontossága és a veszteségek miatt ez tájékoztató becslés, nem garantált hegesztési idő.
Üzemidőtáblázat különböző gázáramlásokhoz
| Argontöltet | 8 l/perc | 10 l/perc | 12 l/perc | 15 l/perc |
|---|---|---|---|---|
| 2,1 m³ | 263 perc | 210 perc | 175 perc | 140 perc |
| 4,3 m³ | 538 perc | 430 perc | 358 perc | 287 perc |
| 6,4 m³ | 800 perc | 640 perc | 533 perc | 427 perc |
| 10,7 m³ | 1338 perc | 1070 perc | 892 perc | 713 perc |
A 8, 10, 12 és 15 l/perc itt számítási példa, nem általános beállítási ajánlás. A táblázat a teljes névleges töltet elfogyasztásával számol, maradéknyomás és veszteség levonása nélkül. Ha ugyanabból a palackból gyökoldali védelemhez is vesznek gázt, annak fogyasztását hozzá kell adni a pisztoly fogyasztásához.
Miért nem ugyanaz az üzemidő és a munkanap hossza?
A műhelyben a hegesztés mellett előkészítés, illesztés, mérés és mozgatás is történik. Ezek alatt, ha a rendszer nem enged gázt, nincs hegesztési gázfogyasztás. Másrészt az elő- és utóöblítés akkor is argont használ, amikor még vagy már nem ég az ív.
Ha egy órában összesen 20 percig áramlik a gáz – az öblítéseket is beleszámítva –, akkor 10 l/perc mellett 200 liter fogy el. A 4,3 m³-es töltet így elméletileg 21,5 ilyen munkaórát fedezhet. Ez kizárólag szemléltető példa: a tényleges munkaritmus és a felhasználható töltet módosítja az eredményt.
Sok rövid varratnál az ismétlődő öblítések aránya jelentős lehet. Megbízható tervezéshez érdemes feljegyezni, hány hasonló munkanapot szolgál ki egy töltet, és a következő cserét tartalékkal ütemezni.


Mit mutat a nyomásmérő az argonpalackon?
A reduktor nagynyomású oldali manométere a palacknyomást mutatja, a berendezés kialakításától függő másik műszer pedig a kilépő nyomást vagy a gázáramlást jelzi. A bar és a l/perc eltérő mennyiség: a palacknyomás nem azonos a percenkénti fogyasztással.
Az argon sűrített gázként van a palackban, ezért fogyásával, közel azonos hőmérsékleten a nyomás is csökken. A jelzésből követhető a fogyás, de nem olvasható le pontosan a hátralévő hegesztési idő. Nagy nyomáson a gáz nem ideálisan viselkedik, ezért például a nyomás megfeleződése nem jelent pontosan fél töltetet.
Hogyan befolyásolja a hőmérséklet a nyomást?
Azonos gázmennyiség mellett a melegebb palackban nagyobb, a hidegebben kisebb nyomás mérhető. A hideg telephelyről melegebb műhelybe vitt palack jelzése ezért változhat anélkül, hogy gázt használnánk el. Intenzív elvételnél a lehűlés szintén befolyásolhatja a leolvasást.
Összehasonlításhoz hasonló, kiegyenlítődött hőmérsékletű állapotot érdemes alapul venni. A palackot nem szabad mesterségesen melegíteni a nyomás növelése érdekében.
Mikor tekinthető kifogyottnak az argonpalack?
A munkához akkor nincs elegendő használható gáz, amikor a rendszer már nem tudja stabilan biztosítani az előírt áramlást és gázvédelmet. Ez nem feltétlenül a nyomásmérő pontosan nulla állásánál következik be.
Nincs minden reduktorra és feladatra érvényes cserehatár. Vegye figyelembe a berendezés minimális bemeneti nyomását, a szállító maradéknyomásra vonatkozó előírását és a következő munka várható gázigényét. Ne eressze le szándékosan a maradékot, és a palackba ne engedjen levegőt vagy nedvességet.
Melyik kiszerelés illik a munkaritmusához?
Alkalmi használatnál a kisebb töltet is elegendő lehet, ha a cserét kényelmesen meg tudja oldani. Mobil munkánál a gáztartalék mellett a tényleges palacktömeg, a méret és a biztonságos mozgathatóság is számít. Rendszeres műhelyhasználatnál a nagyobb töltet előnye elsősorban a ritkább csere és a hosszabb rendelkezésre állás.
A választást a saját fogyasztásból kiindulva érdemes meghozni: becsülje meg a napi gázáramlási időt, számolja hozzá az öblítéseket és az esetleges további gázágakat, majd hagyjon működési tartalékot.
Kiszerelést választana a becsült fogyasztáshoz?
A kiszerelések részletes adatait, az aktuális árakat és a palackcsere lehetőségeit az argon kategóriaoldalon találja. Ha segítségre van szüksége, mondja el munkatársainknak, milyen eljárással és milyen gyakran hegeszt.
Gyakori kérdések az argonfogyasztásról
Meddig elég a 10,7 m³-es argontöltet?
10 l/perc folyamatos gázáramlásnál elméletileg 1070 percig, azaz 17 óra 50 percig. Ez a teljes névleges töltetre számolt idő; a valós felhasználható idő rövidebb lehet.
Miért 150 baros a 6,4 m³-es változat?
A bemutatott kiszerelés névleges töltési nyomása 150 bar. A töltet mennyiségét a palack belső térfogata és a töltési feltételek együtt határozzák meg: ettől még több gázt tartalmaz, mint a 4,3 m³-es, 200 baros változat.
A 200 baros palack mindig tovább tart?
Nem. Az üzemidőt a gáztöltet és a fogyasztás határozza meg. Két 200 baros palackban is lehet eltérő mennyiségű argon.
Hogyan csökkenthető a felesleges argonfogyasztás?
A megfelelő áramlás beállításával, a tömítetlenségek szakszerű megszüntetésével és a berendezéshez illő öblítési idők használatával. A szükséges gázvédelmet nem szabad a takarékosság kedvéért csökkenteni.
Kapcsolódó cikkek
Argon vagy Kevert gáz? Védőgázválasztás
Mikor válasszunk tiszta argont, és mikor Mix18 kevert gázt? Gyakorlati útmutató alapanyag és hegesztési eljárás szerint, összehasonlító táblázattal és két nagy palack bemutatásával.
Mi az argon és mire használják?
Mi az argon, és miért használják védőgázként? Bemutatjuk legfontosabb tulajdonságait, ipari felhasználását, szerepét a TIG- és MIG/MAG-hegesztésben, valamint a palackos tárolás és a palackválasztás alapjait.